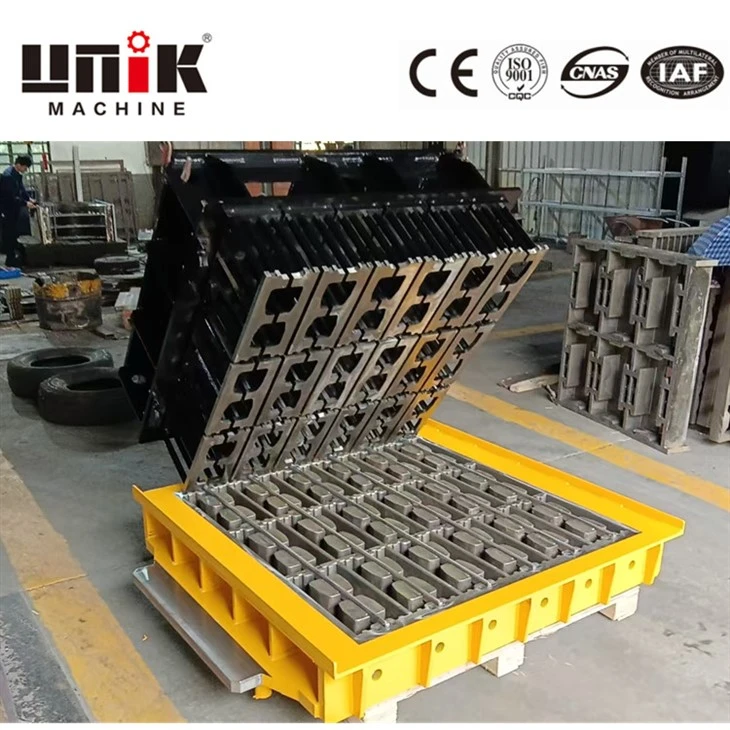
Kako oblikovati cementni blok
Vodnik v-petih korakih za dosledno proizvodnjo
Oblikovanje cementnih blokov je postopek oblikovanja agregatne mešanice cementa-peska-v končne bloke z uporabo natančnega kalupa pod nadzorovanimi vibracijami in pritiskom. UNIK izdeluje stroje in kalupe za opeko od leta 2008, z več kot 15-letnimi izkušnjami pri izvozu v 28 držav. Ta vodnik opisuje pet bistvenih korakov za proizvodnjo visoko-cementnih blokov.
1. Pripravite kalup in stroj
Preden cement vstopi v kalup, mora biti orodje pripravljeno.
Preglejte kalup– Preverite, ali so v votlini razpoke, obraba ali ostanki betona iz prejšnjih izvedb. Bodite posebno pozorni na vogale in predele jedrnih zatičev, saj so ti najbolj nagnjeni k poškodbam.
Temeljito očistite– Uporabite stisnjen zrak in mehko krtačo, da odstranite vse ostanke. Nikoli ne uporabljajte kovinskih orodij v votlini; praske bodo povzročile lepljenje blokov in zmanjšale kakovost končne obdelave površine.
Nanesite sprostitveno sredstvo– Vse površine votlin premažite s tanko, enakomerno plastjo olja za ločevanje kalupov. Ta korak je ključnega pomena za čist izmet in podaljša življenjsko dobo kalupa.
Namestite kalup– Kalup pritrdite na vibracijsko mizo blok stroja. Zategnite pritrdilne vijake v križnem vzorcu, da zagotovite enakomerno stiskanje. Z natančnim merilom preverite, ali je kalup raven.
Preverite nastavitve stroja– Potrdite, da frekvenca tresljajev, kompresijski tlak in čas cikla ustrezajo specifikacijam za vaš tip bloka.
Kalupi UNIK so izdelani iz legiranega orodnega jekla Cr12MoV ali 9CrSi s toplotno obdelavo z naogljičenjem, s površinsko trdoto HRC59-62 in dimenzijsko toleranco ±0,3 mm.
2. Pravilno premešajte cement
Kakovost končnega bloka je močno odvisna od zasnove mešanice.
Standardno razmerje mešanice cementnih blokov– Tipično razmerje je en del cementa, dva dela peska in štirje volumski deli agregata. Prilagodite glede na vaše posebne zahteve glede moči.
Vsebnost vode– Vodo dodajajte postopoma, dokler zmes ob stiskanju ne obdrži oblike, vendar na vaših rokah ne pušča mokrih ostankov. Ciljni padec 60-80 mm za strojno oblikovanje.
Zmešajte konsistenco– Mešanica mora biti dovolj vlažna, da teče pod tresljaji, vendar dovolj suha, da obdrži obliko po izmetu. Pre-mokra mešanica povzroči sesedanje blokov; preveč-suha mešanica ustvarja praznine in šibke robove.
Čas mešanja– Mešajte 3-5 minut po dodajanju vseh sestavin. Nezadostno mešanje vodi do neenakomerne trdnosti; pretirano mešanje lahko razgradi agregatne delce.
Testiranje– Pred popolno proizvodnjo zaženite majhno serijo in preizkusite trdnost bloka po 7 in 28 dneh sušenja. Po potrebi prilagodite razmerja.
Za prepletene ali dekorativne bloke UNIK priporoča uporabo manjšega agregata (manj kot ali enako 10 mm) in dodajanje 5-8 % več peska za izboljšanje pretoka v podrobne funkcije votlin.
3. Zaženite cikel oblikovanja
Cikel oblikovanja je sestavljen iz štirih faz: polnjenja, vibracij, stiskanja in izmeta.
Polnjenje– Cementno mešanico enakomerno porazdelite po vseh votlinah. Zaradi neenakomernega polnjenja nastanejo bloki z neskladno težo in gostoto. Za modele z več- votlinami uporabite mehanski podajalnik za enakomerno porazdelitev.
Vibracije– Aktivirajte sistem za vibracije. Običajna frekvenca za cementne bloke je 3500–4500 vrt/min. Vibracije povzročijo, da mešanica teče v vse votline, odstrani ujeti zrak in stisne material. Nezadostne vibracije puščajo praznine; prekomerne vibracije lahko ločijo agregate.
Stiskanje– Stiskalna glava izvaja pritisk navzdol. Uporabite 15-20 % večji pritisk za goste strukturne bloke kot za lahke bloke. Zadržite pritisk 1-2 sekundi, da se mešanica usede.
Izmet– Stiskalna glava se umakne in odstranjevalec potisne oblikovane bloke iz votline. Izmet mora biti gladek in enakomeren. Sunkovit izmet kaže na hrapave površine votlin ali nezadosten ugrezni kot.
Čas cikla– Običajni čas cikla za cementne bloke je 12-18 sekund, odvisno od velikosti bloka in zmogljivosti stroja. Hitrejši cikli povečajo izhod, vendar lahko zmanjšajo kakovost bloka.
UNIK-ovi stroji serije UNT so opremljeni s krmiljenjem Siemens PLC in proporcionalno hidravliko Rexroth, ki zagotavlja dosledne parametre cikla v tisočih ponovitvah.
4. Pravilno utrjujte bloke
Sveže oblikovani cementni bloki so šibki in jih je treba utrditi, da pridobijo trdnost.
Začetno zlaganje– Prenesite bloke na palete ali stojala za sušenje takoj po izmetu. Ravnajte previdno; zeleni bloki lahko pod pritiskom počijo ali se deformirajo.
Pokrivanje– Prvih 24–48 ur pokrijte bloke s plastično folijo ali mokro vrečo, da preprečite izgubo vlage. Cement potrebuje vodo za reakcijo hidratacije, ki ustvarja trdnost.
Obdobje strjevanja– Bloki naj bodo vlažni vsaj 7 dni za standardno trdnost, 14-28 dni za visoko trdne aplikacije. Če bloki niso v zaprti komori za sušenje, redno pršite z vodo.
Temperatura– Idealna temperatura sušenja je 20-30 stopinj. Pod 10 stopinjami se hidracija znatno upočasni. Pod 5 stopinjami zaščitite bloke pred zmrzovanjem, saj tvorba ledu uniči trdnost.
Metode strjevanja– UNIK ponuja komore za strjevanje s paro in sisteme prstov, ki dosežejo polno trdnost v 10 urah za -serijsko proizvodnjo.
Pravilno strjeni bloki dosežejo 65-75 % končne trdnosti po 7 dneh in 95-100 % po 28 dneh.
5. Preglejte in odpravite težave
Redni pregledi zagotavljajo stalno kakovost in zgodnje odkrivanje težav.
Vizualni pregled– Preverite vsak blok za razpoke, praznine, neravne robove ali površinske madeže. Zavrnite vsak blok, ki ne ustreza vašemu standardu kakovosti.
Dimenzijsko preverjanje– Izmerite dolžino bloka, širino, višino in položaj jedra. Uporabite šablono ali čeljusti. Sprejemljiva toleranca je običajno ±1,5 mm za standardne bloke, ±1,0 mm za zaklepne bloke.
Test trdnosti– Občasno zdrobite vzorčne bloke, da preverite, ali tlačna trdnost ustreza specifikacijam. Standardni votli bloki običajno zahtevajo 5-10 MPa; trdni nosilni bloki lahko zahtevajo 15-30 MPa.
Pogoste težave in rešitve:
| Težava | Verjeten vzrok | rešitev |
|---|---|---|
| Bloki se držijo kalupa | Groba površina votline ali nizek ugrezni kot | Očistite plesen; poliranje votline na Ra 1,6; povečajte kot ugreza na 1,5-2,0 stopinje |
| Praznine v blokih | Nezadostne vibracije ali suha mešanica | Povečajte frekvenco vibracij; dodajte 2-5% vode |
| Razpoke na površini bloka | Ostri vogali v kalupu ali zgodnjem odstranjevanju iz kalupa | Vogalom dodajte polmer 3-5 mm; podaljšajte čas sušenja pred rokovanjem |
| Neenakomerna višina bloka | Kalup ni raven ali neenakomerno zategovanje vijakov | Po-zravnajte kalup; privijte vijake v križnem vzorcu |
| Šibki bloki po utrjevanju | Nepravilno mešalno razmerje ali nezadostno strjevanje | Preverite vsebnost cementa; podaljša obdobje sušenja; ohranjati vlago |
Kalupi UNIK imajo zaobljene vogale (3–5 mm) in površinsko obdelavo Ra 1,6 kot standard, kar odpravlja dve najpogostejši točki napak.
Zakaj UNIK za oblikovanje cementnih blokov
UNIK izdeluje stroje in kalupe za opeko od leta 2008, z več kot 15-letnimi izkušnjami pri izvozu v 28 držav. Kalupi podjetja so združljivi z več kot 20 mednarodnimi znamkami blok strojev, vključno s HESS, MASA, ZENITH, BESSER, TIGER in Quadra.
Vsak kalup UNIK je izdelan iz orodnega jekla iz legiranega Cr12MoV ali 9CrSi s toplotno obdelavo z naogljičenjem, ki dosega površinsko trdoto HRC59-62 in dimenzijsko toleranco ±0,3 mm. Pričakovana življenjska doba je 80.000-100.000 ciklov v normalnih pogojih.
UNIK ponuja tudi kompletne stroje za izdelavo blokov, vključno s popolnoma avtomatskimi servo blokirnimi stroji serije UNT s krmilniki Siemens PLC, proporcionalno hidravliko Rexroth in hitro-zamenljivimi sistemi kalupov.
Za več informacij ali povpraševanje po ponudbi:
spletna stran:www.unikmould.com
E-pošta:sales@unikmould.com